Разделка кромок под сварку стальных труб: угол, притупление и зазор
Содержание:
Стык трубы можно заварить красиво снаружи и при этом оставить внутри непровар на всю окружность. Гидроиспытание такой шов иногда даже проходит, а через сезон даёт течь. Чаще всего причина не в электроде и не в руке сварщика, а в том, как подготовили кромки: какой угол сняли, оставили ли притупление, какой выставили зазор. Ниже — практическая памятка по разделке кромок под сварку стальных труб, на примере обычной электросварной трубы диаметром от 57 до 219 мм.
Зачем вообще разделывать кромки
Дуга проплавляет металл на ограниченную глубину. Если стенка тонкая, 2–3 мм, её проваривают насквозь и без скоса, достаточно правильного зазора. Когда стенка 4 мм и толще, торец «в лоб» уже не проварится: корень останется холодным. Разделка открывает доступ дуге к корню шва, и сварщик заполняет образовавшуюся канавку в несколько проходов.
Основной документ для трубопроводов — ГОСТ 16037-80 «Соединения сварные стальных трубопроводов». В нём собраны типы соединений, формы разделки и допуски. Ниже — то, что встречается на объекте чаще всего.
Форма разделки
Без скоса кромок. Подходит для стенки до 3 мм. Торец ровный, под прямым углом, между трубами оставляют зазор около 1–2 мм.
V-образная разделка. Самая распространённая для труб со стенкой от 4 до 20 мм. Скос снимают с обеих свариваемых труб, в сумме получается канавка с углом около 60–70°.
U-образная или комбинированная. Нужна на толстой стенке, больше 20 мм: при V-разделке там пришлось бы наплавлять слишком много металла. В быту и на домовых сетях почти не встречается.
Угол скоса
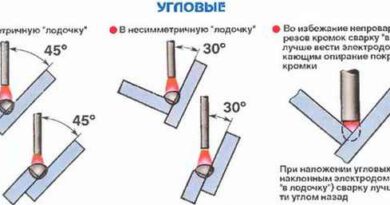
У каждой трубы скашивают кромку под углом примерно 30–35° к торцу. Меньше 25° — электрод не достаёт до корня, особенно в потолочном положении. Больше 40° — канавка становится широкой, на заполнение уходит лишнее время и металл, а сварочные напряжения растут.
На заводе и на хорошей металлобазе фаску снимают станком или газовой резкой с последующей зачисткой. В поле её делают болгаркой или переносным фаскоснимателем. Болгаркой выдержать ровный угол по всей окружности трудно — проверяйте шаблоном хотя бы в четырёх точках.
Притупление
Притупление — это небольшой ровный поясок на торце, который оставляют после скоса. Обычно 1–2 мм. Он нужен, чтобы при сварке корневого прохода металл не прожигался и не протекал внутрь трубы сосульками.
Частая ошибка — снять фаску «на острие», без притупления. Корень тогда прожигается, внутри остаются наплывы, которые сужают сечение и потом обрастают отложениями. Обратная ошибка — притупление 3 мм и больше на стенке 5 мм: корень не проваривается.
Зазор
Зазор между торцами при сборке под сварку — обычно 1,5–3 мм для стенок 4–8 мм. Его выставляют до прихваток и держат по всей окружности: если с одной стороны 1 мм, а с другой 4 мм, равномерного корня не получится.
Удобнее всего собирать стык на центраторе. Для диаметров до 159 мм хватает простого звенного центратора, для 219 мм и больше без него стык почти гарантированно уйдёт со смещением кромок.
Зачистка перед сваркой
Фаску и полосу металла шириной 15–20 мм снаружи и изнутри зачищают до металлического блеска. Ржавчина, окалина, краска и влага дают поры в шве. Если труба лежала на улице и покрылась инеем, торцы подогревают горелкой — иначе водород из влаги уйдёт в шов.
Отдельно проверьте торец на расслоения. На электросварной трубе их почти не бывает, но если труба б/у или резаная из старого хлыста, внимательный взгляд на торец экономит переделку.
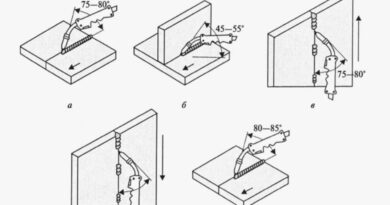
Порядок сварки стыка
- Прихватки: 3–4 штуки равномерно по окружности, длиной 15–30 мм.
- Корневой проход — электродом меньшего диаметра, с полным проваром.
- Зачистка корня от шлака.
- Заполняющие проходы и облицовочный слой с небольшим усилением, без подрезов.
Для трубы из Ст3 подходят электроды типа Э42–Э46, для низколегированных марок 09Г2С и 17Г1С — Э50А.
Сколько можно сделать заранее
Если трубы покупаются для конкретного объекта, часть работы удобно перенести на склад: резку в размер и снятие фаски под сварку предлагают многие поставщики. Например, электросварные трубы со склада в Петербурге там режут газом в размер и снимают фаску по заявке. На объекте остаётся зачистка, сборка и сварка.
Коротко
Стенка до 3 мм — без скоса, с зазором 1–2 мм. От 4 мм — V-разделка: скос около 30–35° на каждой трубе, притупление 1–2 мм, зазор 1,5–3 мм. Зачистка до блеска, центратор на больших диаметрах и корневой проход тонким электродом — и стык пройдёт опрессовку без сюрпризов.